无油润滑轴套的材料创新与应用前景分析
无油润滑轴套的技术演进,正在经历一次容易被忽视的重心转移。早期的自润滑思路是在金属基体中“加一点润滑剂”,让石墨或二硫化钼在摩擦面上被动析出;而当前的材料创新,更多指向基体与润滑相之间的协同设计,让承载骨架与减摩组分在微观尺度上各司其职。这一转变决定了无油润滑轴套能从低速轻载的辅助位置,进入新能源、半导体和精密自动化等对可靠性要求更高的场景。
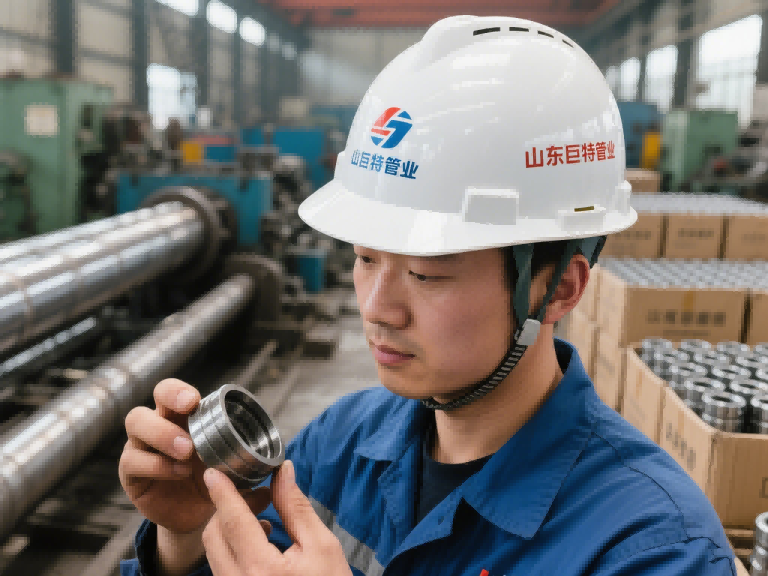
材料体系的创新沿三条路径并行展开。金属基复合材料仍是重载工况的主力,铁基和铜基通过粉末冶金形成多孔骨架,再浸渍石墨、二硫化钼或聚四氟乙烯,兼顾强度与自润滑性。近年的改进集中在孔隙结构的定向调控和固体润滑相的梯度分布上,目标是在不牺牲压溃强度的前提下提高润滑相的持续供给能力。聚合物基材料则以聚四氟乙烯、聚醚醚酮和聚甲醛为基体,通过碳纤维、陶瓷颗粒或石墨填充改性,在摩擦系数和耐磨性之间寻找平衡。陶瓷基材料的突破最为显著:氮化硅基自润滑陶瓷在高温下的摩擦系数可降至极低水平,氧化锆增韧氧化铝等体系则改善了陶瓷固有的脆性,使陶瓷轴套从实验室走向高温、高速和腐蚀性介质中的实际应用。
这些材料创新的共同指向,是应用边界的持续外扩。干式自润滑滑动轴承全球市场预计到2032年将达到31亿美元量级,年复合增长率约5.4%,增量主要来自新能源汽车电驱附件、风电偏航系统、机器人与自动化设备以及半导体洁净环境。这些场景的共同约束并不是“能不能转”,而是“能不能在无油条件下、在温度循环和长周期运行中保持配合关系不变”。当轴套的材料从均质金属转向多相复合体系,其热膨胀行为、弹性模量和尺寸稳定性也变得更加复杂,材料创新的收益能否落地,很大程度上取决于制造端能否把复合材料的几何精度控制在足够窄的窗口内。

这正是山东巨特管业在产业链中承担的角色。巨特管业的冷拔精密管机组尺寸公差可达IT7至IT9级,内外壁光洁度Ra≤1.6μm,数控复合加工一次装夹完成内外圆与端面工序,同轴度≤0.02 mm,轴套深加工尺寸公差稳定在±0.01 mm以内。对于金属背衬加自润滑衬层的复合轴套而言,钢背的圆度、壁厚均匀性和同轴度直接决定了衬层厚度的分布一致性,而衬层厚度的微小波动会在运行中被放大为局部磨损和早期失效。巨特管业在冷拔环节对来料壁厚均匀性的前置筛查、多道次渐进变形和模具定径带的精细控制,本质上是为后续的复合材料复合与精加工提供一个几何波动足够小的钢质基体,使材料创新的性能潜力不会被制造偏差提前消耗掉。
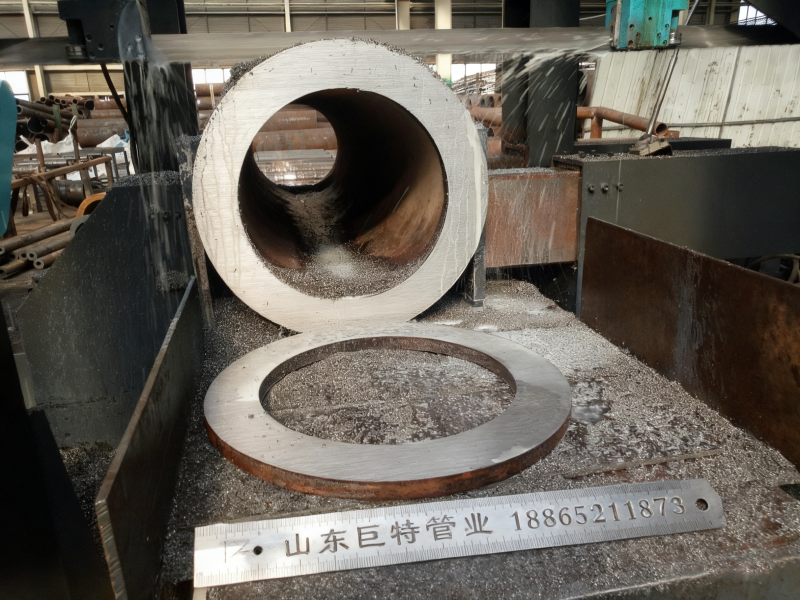
无油润滑轴套的材料创新,正在把“免维护”从一句功能描述变成一套需要材料、工艺和精密制造共同支撑的系统能力。陶瓷和聚合物复合体系拓展了工况边界,金属基复合材料守住了重载底线,而所有这些材料方案最终都要落在一个尺寸稳定、几何一致的轴套本体上。材料决定轴套能去哪里,制造精度决定它到了那里之后能不能一直准下去。