自动化生产线用间隔套的定位精度改进研究
自动化生产线的节拍压力与定位精度之间存在天然张力。间隔套在传动链中承担轴向间距保持与径向导向的双重功能,其定位精度一旦失稳,轻则表现为装配干涉或输送卡滞,重则引发整线停机。许多改进方案在图纸阶段表现良好,落地后却因定位偏差反复调整,根源往往不在某一个尺寸的公差等级,而在于偏差在“基准—夹紧—间隙”这条链上被逐级放大,却没有在正确的环节被截断。
第一道需要截断的偏差,来自基准不重合。间隔套的传统工艺路线常将外圆作为粗定位基准,精加工时再切换至内孔或端面,每一次基准转换都引入一次附加工序误差。改进的方向是明确的:在一次装夹中完成核心定位基准面的加工,使基准与设计基准重合,从根源上消除基准转换带来的同轴度偏移。对于需要同时保证内孔与端面垂直度的间隔套,可利用一次装夹形成的两个高精度同轴基准作为径向定位依据,在定位稳定性与形位精度之间取得可用的平衡。
第二道偏差源是薄壁结构在夹紧力下的弹性变形。间隔套壁厚有限,传统点接触或局部夹紧方式会使工件在夹紧状态下“贴合”夹具,松开后弹性回弹又将加工时建立的几何关系部分抹去。实际工况中,基准不重合误差与夹紧变形合计可占总偏差的六成以上,薄壁件在夹紧力作用下的弹性位移可达0.05至0.12 mm。改进路径有两条并行:其一,以液性塑料夹具或定制弹性夹头实现均匀面接触夹紧,将夹紧力分散到整个外圆表面,抑制局部应力引发的微变形;其二,引入夹紧力闭环控制,将压力波动压缩到较小范围,使薄壁件的变形量稳定在0.02 mm以下。装夹方式的改变不是精度提升的充分条件,但它是让前一道基准改进能够被实际保留下来的前提。

第三道偏差出现在装配界面。间隔套与定位销或轴的配合间隙,既是装配顺利进行的必要条件,也是运行中重复定位精度漂移的起点。定位销与衬套的配合常按H7/g6设计,但初始间隙合格不等于长期精度合格,缺乏耐磨措施时,数十万次循环后的间隙增量足以使原本合格的定位关系进入松动区间。改进不能停留在“按标准选配合”,而应将间隙的时变特性纳入设计:在配合面增加耐磨涂层,或将易磨损件设计为可更换结构,使定位精度在全寿命周期内维持在可接受区间,而非仅在新品状态下成立。
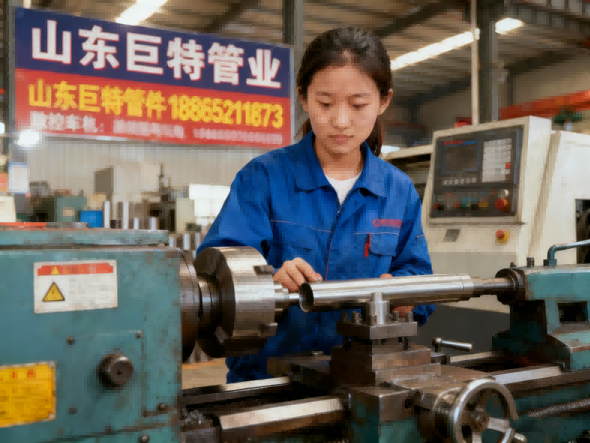
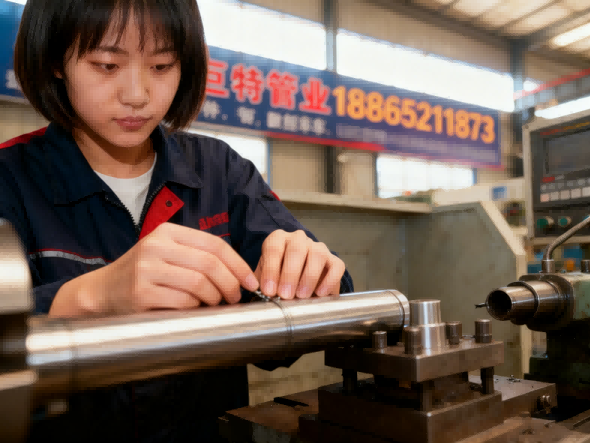
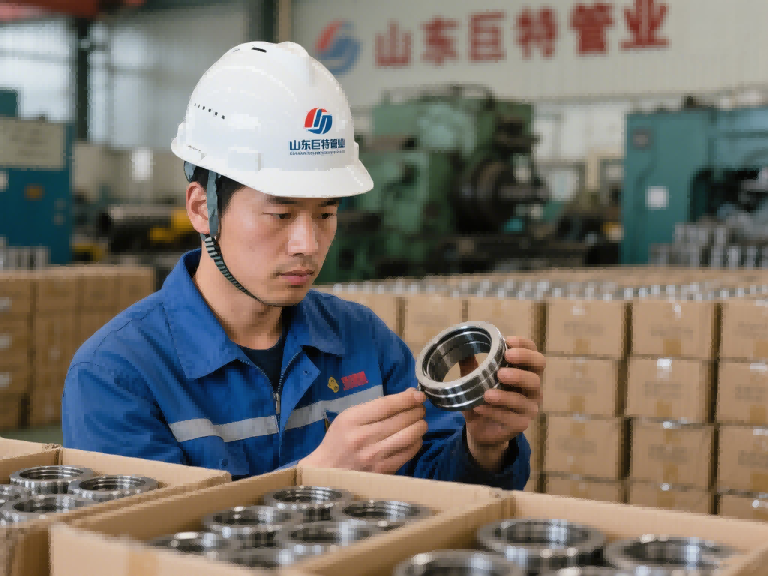
在上述三条改进路径中,间隔套自身的坯料一致性与制造精度扮演着前置约束的角色。如果来料的壁厚均匀度、圆度和直线度波动过大,再精细的夹具方案也只能在更大的初始偏差上进行补偿。山东巨特管业在精密无缝钢管与间隔套深加工环节的能力,恰好落在这个前置环节上:冷拔精密管机组尺寸公差可达IT7至IT9级,轴套类深加工尺寸公差稳定控制在±0.01 mm以内,数控复合加工可一次装夹完成内外圆与端面工序,同轴度控制在0.02 mm以内。这些指标的意义不在于追求单个参数的极限,而在于为下游的基准统一与均匀夹紧提供一个波动更小的起点——当坯料和半成品的形位误差已经被压缩在较窄的区间内,夹具改进和间隙管理才不必同时承担“纠正来料偏差”的额外负担。
自动化生产线间隔套的定位精度改进,本质上是对偏差传递路径的重新安排:能在一个工序内闭合的基准关系,不留给下一次装夹;能用面接触均匀化的夹紧应力,不留给弹性回弹;能在设计阶段预判的间隙增长,不留给运行中的被动更换。把偏差控制在源头,始终比在终端增设检测与补偿工位更为经济。