新能源设备用间隔套的尺寸精度控制技术
新能源设备对间隔套的精度要求,与通用机械有一个容易被忽视的差异:它不仅要求“出厂时准”,更要求“在温度循环中一直准”。伺服电机、电驱总成和电池模组在运行中经历频繁的温升与冷却,间隔套的尺寸精度如果只在新品状态下成立,热循环几次之后就可能滑出配合窗口。尺寸精度控制的重心,因此从单纯压缩公差,转向了对残余应力和热变形这两个时间变量的管理。
残余应力是尺寸精度的“延迟负债”。 精密无缝钢管在冷拔、矫直和切削过程中引入的残余应力,在零件入库时并不表现为尺寸超差,却会在后续加工或服役温升中逐步释放,把已经合格的尺寸重新拉开。冷加工无缝钢管的残余应力宜控制在较低水平且波动范围收窄,否则车削后的圆度会随应力释放而漂移。控制策略有两层:一是在精加工前安排去应力退火或时效处理,让坯料中的应力在切削之前充分松弛;二是在工艺路线中把核心表面的磨削安排在残余应力释放之后,避免磨削热叠加未释放的应力造成二次变形。对于薄壁间隔套,后处理环节的磁力探伤和充分时效,比单纯提高磨削精度更能守住尺寸的长期稳定性。
热变形则需要“预判”而非“事后补偿”。 新能源设备的温升区间通常超出一般工业工况,间隔套的轴向长度和径向尺寸都会随温度变化,而与之配合的轴承、端盖和轴的材料热膨胀系数未必一致。如果设计阶段只按常温尺寸链计算,装配后在热态下就会出现预紧力偏移或游隙超差。改进路径是在尺寸链中引入热态修正量,依据实际工况温度和各配合件的热膨胀系数反推冷态加工目标值。同时,加工过程中的切削热和磨削热需要被定向带走,避免工件局部温升在测量之前就已经改变了尺寸。车削与磨削分开、粗精加工分阶段,本质上就是把热量对尺寸的干扰分散到不同工序中消化,而不是让它集中作用在最终表面上。
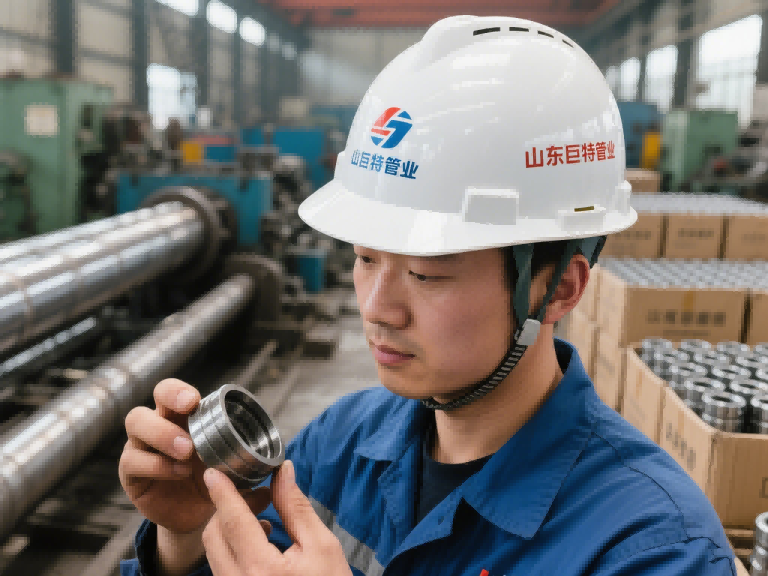
在这两条控制路径之下,坯料的一致性构成了精度的起点。如果来料钢管的壁厚均匀度、圆度和直线度波动偏大,后续的去应力处理和热变形修正就不得不在一个更大的初始偏差上进行,精度控制的余量被提前消耗。山东巨特管业在精密无缝钢管与间隔套深加工环节的能力,恰好落在这个起点位置:冷拔精密管机组尺寸公差可达IT7至IT9级,内外壁光洁度Ra≤1.6μm,数控复合加工可一次装夹完成内外圆与端面工序,同轴度控制在0.02mm以内,轴套类深加工尺寸公差稳定在±0.01mm。这些指标的意义不在于单件参数的极限,而在于为下游的热变形修正和残余应力管理提供一个波动更窄的毛坯基线,使精度控制的重心能够放在时间稳定性上,而不是反复用来“纠正来料”。
新能源设备间隔套的尺寸精度,归根结底是一个在温度和时间中维持配合关系的能力。出厂检验合格只是起点,残余应力的释放节奏和热循环下的尺寸漂移,才是精度真正被消耗的地方。把这两条路径管住,精度才不会在设备服役的第一个冬天就悄悄走失。